 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Экструзия труб ПВХ: почему низкий крутящий момент не означает высокое качество?
Нинбо Фанли Технолоджи Лтд.этопроизводитель механического оборудованияс более чем 30-летним опытом работыоборудование для экструзии пластиковых труб, новое оборудование для защиты окружающей среды и новых материалов. С момента своего создания Fangli разрабатывалась с учетом требований пользователей. Благодаря постоянному совершенствованию, независимым исследованиям и разработкам в области основных технологий, а также освоению и освоению передовых технологий и других средств, мы разработалиЛиния экструзии труб ПВХ, Линия экструзии труб PP-R, Линия экструзии полиэтиленовых труб для водоснабжения/газа, который был рекомендован Министерством строительства Китая для замены импортной продукции. Мы получили титул «Первоклассный бренд в провинции Чжэцзян».
В процессе экструзии труб из ПВХ многие технологические аномалии часто ошибочно относят на счетнедостаточная смазка. Когда крутящий момент увеличивается, течение расплава становится нестабильным или поверхность трубы становится шероховатой, на многих заводах немедленной реакцией является добавление большего количества смазки. В краткосрочной перспективе крутящий момент падает, поток материала улучшается, а производственная линия работает более плавно, что позволяет легко прийти к выводу, что проблема решена.
Чрезмерная смазка обычно не является преднамеренной, а развивается постепенно в результате повторяющихся корректировок процесса. Когда на производственной линии возникают колебания давления, шероховатые поверхности, периодическое застревание материала, плохое плавление или повышенная экструзионная нагрузка, операторы склонны постепенно добавлять смазку. Первоначальное производство действительно становится более гладким. Однако когда смазочный эффект становится слишком сильным, частицы смолы имеют тенденцию чрезмерно скользить внутри цилиндра, прежде чем полностью расплавятся. Это приводит к снижению скорости плавления, уменьшению сцепления расплава, нестабильной пластификации и, как следствие, к сужению окна обработки. Поскольку кажется, что оборудование по-прежнему работает без сбоев, такие проблемы зачастую трудно быстро обнаружить в цеху.
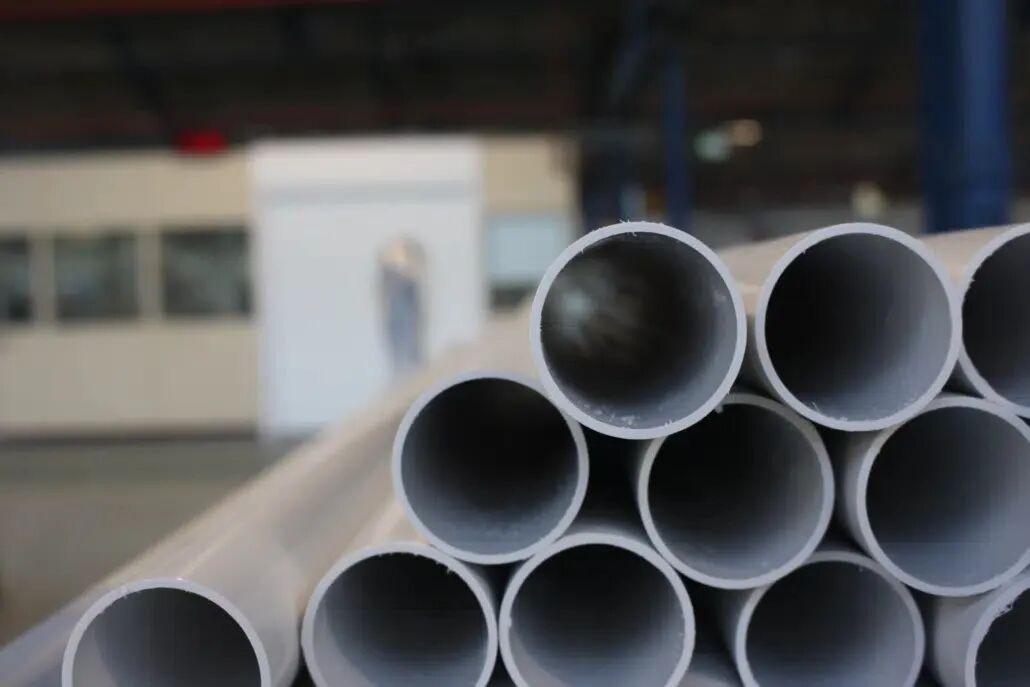
Еще одно распространенное заблуждение заключается в том, что «меньший крутящий момент означает лучшую смазку». На самом деле экструзия ПВХ основана на контролируемых процессах плавления и сдвига. Чрезмерная смазка ослабляет эффективное срезающее действие шнека, что приводит к недостаточной передаче энергии для плавления. Хотя материал течет легче, это может легко вызвать неполное плавление, тусклую или беловатую поверхность, нестабильную вакуумную калибровку, снижение ударной вязкости, колебания толщины стенок, недостаточную прочность линии сварного шва, нестабильность размеров и наросты матрицы, что особенно заметно во время высокоскоростной экструзии.
Для рецептур с высоким содержанием CaCO₃ эта проблема становится еще более заметной. Большое количество наполнителя ослабляет эффективную связь между частицами смолы, а чрезмерное количество смазки еще больше снижает эффективность плавления. Это приводит к замедлению пластификации, колебаниям давления расплава, снижению прочности расплава, хрупким механическим свойствам и снижению стабильности обработки в разные смены. Некоторые заводы, стремясь улучшить текучесть, продолжают добавлять больше смазки, непреднамеренно отклоняя рецептуру от оптимального технологического баланса. Это важная причина, почему многие конструкции труб из высоконаполненного ПВХ, хотя и просты в запуске, с трудом поддерживают долгосрочное стабильное производство.
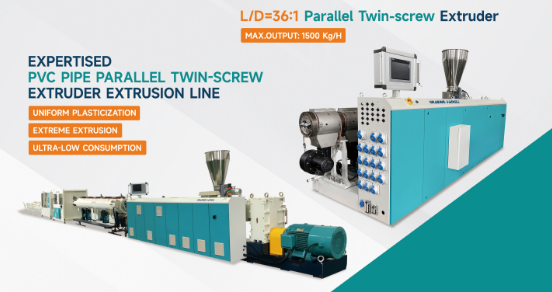
Следовательно, смазку нельзя оценивать изолированно от всей технологической системы. На его эффективность влияют множество факторов, включая содержание наполнителя, ACR, CPE, систему стабилизаторов, геометрию шнека, скорость экструзии, температурный профиль и конструкцию матрицы. Та же самая схема смазки, которая хорошо работает в системе с низким содержанием наполнителя, может вызвать неадекватное проваривание в системе с большим количеством наполнения.
Опытных переработчиков волнует не вопрос «какая смазка самая сильная», а то, «поддерживает ли система смазки оптимальный баланс плавления». Превосходная формула ПВХ не требует минимально возможного крутящего момента; вместо этого он стремится к наилучшему балансу между качеством сварки, текучестью расплава, стабильностью обработки и механическими свойствами. В реальном производстве низкий крутящий момент является просто показателем процесса, а не показателем качества. Истинной целью всегда является стабильная сварка, стабильные размеры, стабильное качество поверхности и стабильное производство в долгосрочной перспективе. В конце концов, рецептура, которая сегодня обеспечивает лучшую текучесть, завтра вполне может стать источником жалоб на качество.
Если вам нужна дополнительная информация,Нинбо Фанли Технолоджи Лтд.приветствует вас для получения подробного запроса, мы предоставим вам профессиональное техническое руководство или предложения по закупке оборудования.
Отправить запрос
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности