 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Распространенные заблуждения о двухшнековых экструдерах: разрушение традиционных представлений для оптимизации процессов экструзии
Нинбо Фанли Технолоджи Лтд.этопроизводитель механического оборудованияс почти 30-летним опытом работыоборудование для экструзии пластиковых труб, новое оборудование для защиты окружающей среды и новых материалов. С момента своего создания Fangli разрабатывалась с учетом требований пользователей. Благодаря постоянному совершенствованию, независимым исследованиям и разработкам в области основных технологий, а также освоению и освоению передовых технологий и других средств, мы разработалиЛиния экструзии труб ПВХ, Линия экструзии труб PP-R, Линия экструзии полиэтиленовых труб для водоснабжения/газа, который был рекомендован Министерством строительства Китая для замены импортной продукции. Мы получили титул «Первоклассный бренд в провинции Чжэцзян».
В индустрии производства пластмасс почти каждая пластиковая деталь изготавливается в результате сложной обработки полимерных составов с помощьюдвухшнековые экструдеры(ТСЭ). Благодаря превосходным характеристикам смешивания, высокой эффективности производства и превосходной консистенции продукта,двухшнековые экструдерыстали безусловными лидерами в области непрерывного начисления процентов.
Однако, несмотря на то, что эта технология разрабатывается уже более века, многие специалисты до сих пор придерживаются неправильных представлений о ее основных принципах, что приводит к отклонениям во время расширения мощностей или фактического производства. Сегодня мы глубоко разберем топ-5 распространенных заблуждений о двухшнековых экструдерах.
Заблуждение 1: Двухшнековые винты чрезвычайно чувствительны к износу
Многие считают, что как только винты изнашиваются, производительность машины резко снижается. Реальность такова: двухшнековые экструдеры, как правило, менее чувствительны к износу, чем одношнековые.
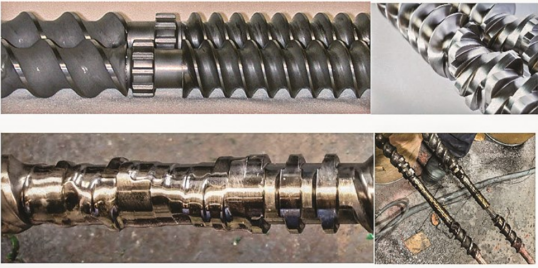
Винт не обязательно должен быть таким же чистым и блестящим, как на верхнем изображении; но его категорически нельзя допускать до такой степени, как показано на нижнем изображении. (Источник изображения: Лейстриц)
- Положительное преимущество транспортировки:Вращающиеся в одном направлении двойные шнеки обладают уникальным эффектом самоочистки. Противоположные поверхностные скорости в зоне взаимодействия обеспечивают более высокую положительную способность транспортировки, чем у одношнековых винтов.
- Большой допуск на износ:В двухшнековых процессах шнековые элементы или гильзы обычно могут нормально функционировать даже при износе диаметра 3–5%. Это связано с тем, что мы можем независимо регулировать скорость винта, чтобы компенсировать увеличенные зазоры. Напротив, предел износа одновинтовых винтов обычно составляет всего 1–2%.
- Низкая стоимость местной замены:Двойные винты имеют модульную конструкцию из строительных блоков. Износ часто концентрируется в зонах повышенного сдвига и давления (приблизительно 25-30% от общей длины), поэтому при техническом обслуживании требуется замена только этих конкретных компонентов.
Совет эксперта:Винты обычно требуют замены в четыре раза чаще, чем стволы. Это связано с тем, что кончики шнеков постоянно контактируют с материалом, тогда как поверхность цилиндра контактирует с конкретными элементами только примерно в 25% случаев.
Заблуждение 2: Вентиляционная заглушка может решить все проблемы с затоплением вентиляции
Когда в вентиляционном отверстии происходит «вентиляционное затопление», многие инстинктивно добавляют вентиляционную насадку. Однако зачастую это просто действует как «лейкопластырь», маскирующий проблему, и может даже излишне усложнить систему.
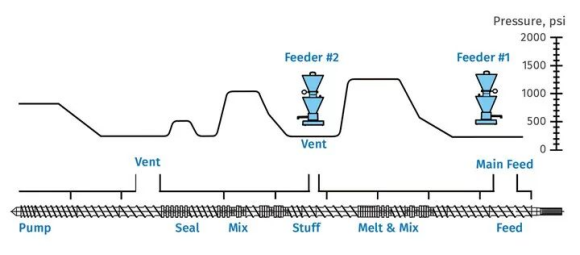
Идеальная конструкция шнека, обеспечивающая нулевое давление в выпускных и нижних точках подачи.
- Ключевым моментом является конструкция: если конструкция шнека неадекватна или в насосной секции имеется сильное противодавление, расплав будет течь прямо в вентиляционную колонну. Вентиляционный наполнитель не может принципиально решить проблему затопления, вызванного плохой конструкцией винта.
- Истинное назначение вентиляционного наполнителя: он подходит для составов, содержащих нерасплавленные материалы (например, порошковые наполнители), предотвращая накопление этих твердых частиц в вентиляционном отверстии при переносе высокоскоростным паром.
- Анализ первопричин: Если нормально функционирующее вентиляционное отверстие внезапно начинает переполняться, приоритет следует отдать проверке износа шнека/цилиндра, неисправности системы охлаждения, закупорки сетчатого пакета или высокого давления в штампе, а не полагаться на насадку вентиляционного отверстия.
Заблуждение 3: Ожидание линейного масштабирования от лаборатории до производственной линии за один шаг
«Рецептура работала в лаборатории, поэтому она обязательно будет работать на производственной линии». Это предположение часто не работает на практике.
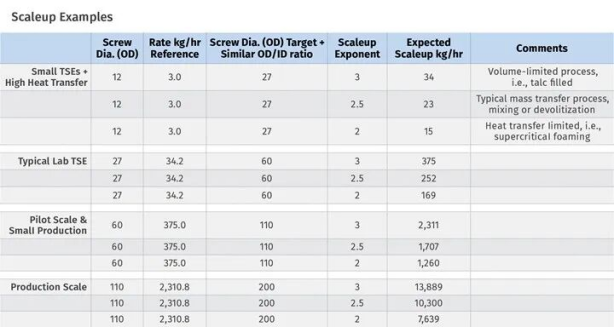
- Сложность граничных условий: Масштабирование производства включает в себя множество «граничных условий», включая свободный объем, теплообмен (контроль температуры расплава), массоперенос (смешивание и удаление летучих веществ) и ограничения крутящего момента.
- Нелинейное масштабирование: процессы, ограниченные по объему, масштабируются в кубе диаметра шнека (D³), тогда как процессы, ограниченные теплопередачей, масштабируются в квадрате (D²). Разница между ними существенная.
- Практическое правило: Производительность лабораторной или пилотной линии не должна быть менее 1/10 целевой производительности. Если разрыв больше, надежность масштабных расчетов значительно снижается.
Заблуждение 4: Двухшнековые экструдеры не подходят для впрыска жидкости
Достижение уровня закачки жидкости в промышленных масштабах, превышающего 70%, вполне осуществимо.
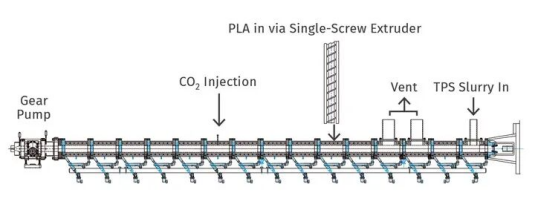
Оптимизированная двухшнековая конструкция, объединяющая секции плавления, смешивания, впрыска сверхкритического CO₂, охлаждения и перекачки.
- Ключевые факторы: Основой успешной инъекции является вязкость жидкости и ее растворимость в полимере.
- Разнообразное оборудование: системы впрыска, такие как шестеренчатые насосы, поршневые насосы, перистальтические насосы или диафрагменные насосы, могут быть выбраны в зависимости от характеристик жидкости.
- Техника поэтапного введения: для жидких составов с высоким содержанием жидкости (например, >70%) ключевым моментом является постепенное, поэтапное введение, чтобы предотвратить скопление жидкости в винтовых каналах.
- Сверхкритические применения: современная двухшнековая технология позволяет стабильно впрыскивать сверхкритические жидкости для вспенивания, удаления летучих веществ или вспомогательной пластификации.
Заблуждение 5: Удельный крутящий момент (или плотность крутящего момента) является единственным индикатором крутящего момента.
При оценке производительности экструдера часто обсуждается «удельный крутящий момент» (ST, также известный как плотность крутящего момента, TD).
Тот же удельный крутящий момент, но разные соотношения наружного/внутреннего диаметра приводят к совершенно разным свободным объемам и характеристикам обработки.
- Ограничение по определению: Формула для удельного крутящего момента: ST = Md / a³, где Md — максимальный крутящий момент на вал, а a — межосевое расстояние.
- Не учитывает объем: этот расчет не отражает свободный объем шнека (FV). Свободный объем зависит от соотношения внешнего и внутреннего диаметра шнека (OD/ID) и напрямую влияет на пропускную способность материала.
- Комплексная оценка: при выборе оборудования необходимо найти оптимальный баланс между крутящим моментом и доступным объемом шнека.
Понимание фундаментальной логики двухшнекового компаундирования и избежание этих распространенных когнитивных ловушек — это первый шаг к повышению качества и эффективности производства.
Если вам нужна дополнительная информация,Нинбо Фанли Технолоджи Лтд.приветствует вас для получения подробного запроса, мы предоставим вам профессиональное техническое руководство или предложения по закупке оборудования.
Отправить запрос
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности